3D Print Quote
3B Baskı Süresi Nasıl Tahmin Edilir ve Hacim Bazlı Hesaplayıcılar Neden Yanlış Sonuç Verir?
Hacim bölü hız, her iki yönde de yanlış baskı süreleri verir. Dilimleme yazılımlarının FDM süresini gerçekte nasıl tahmin ettiği, reçine ve toz işlemlerinin nasıl farklılaştığı ve bunun fiyat teklifleri için ne anlama geldiği açıklanmaktadır.
Serdar Kaan · 6 dk okuma · 6 görüntüleme
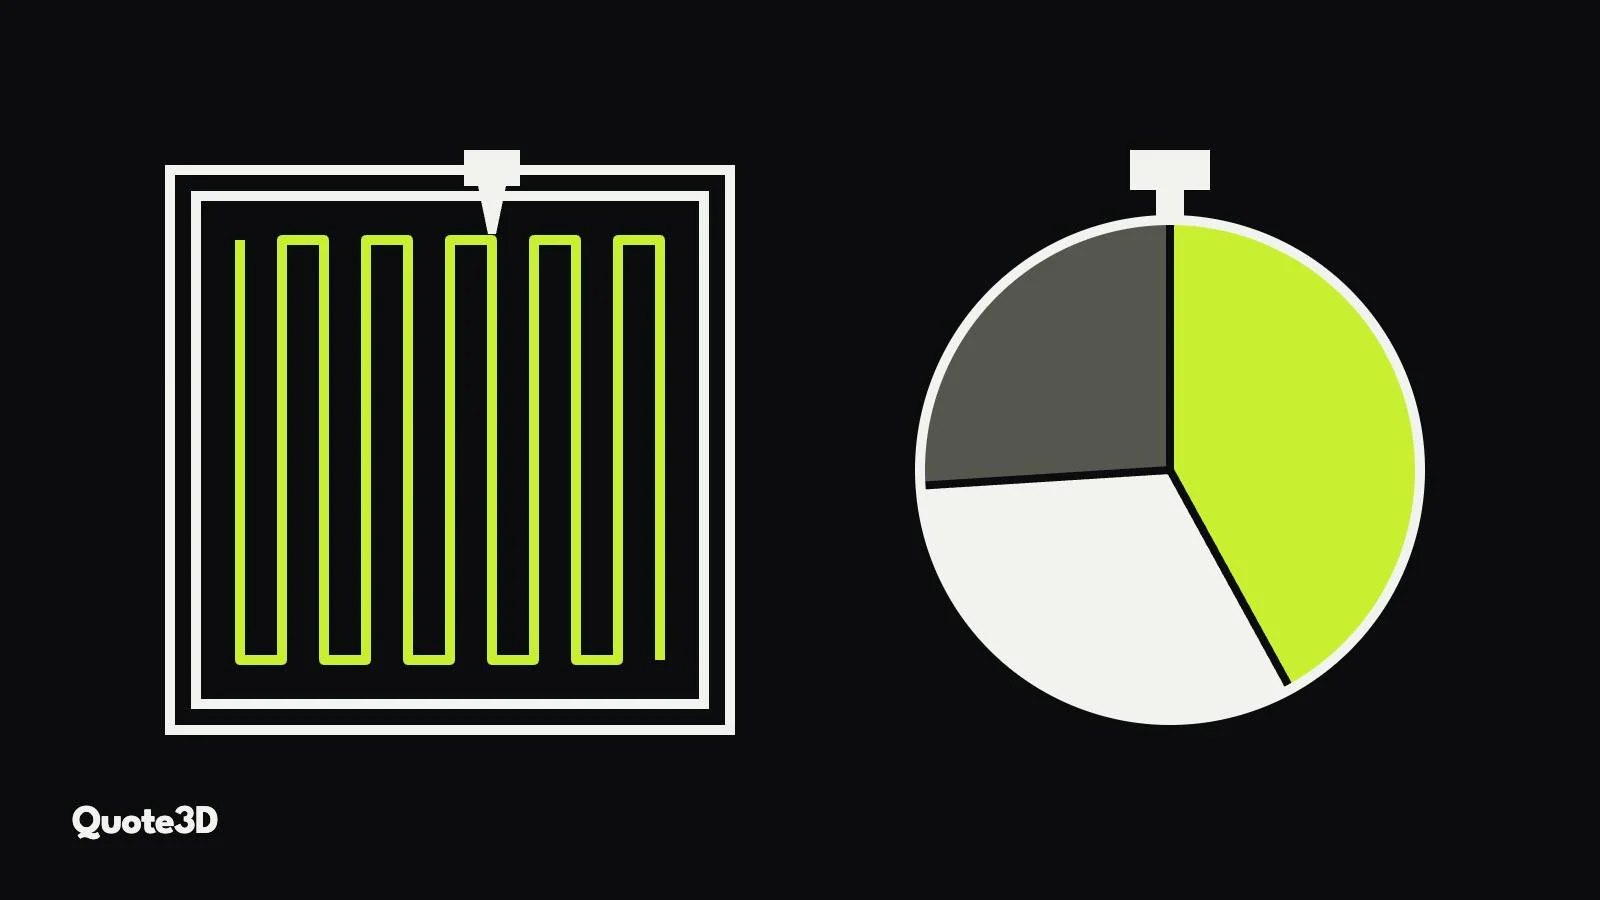
Birçok 3D baskı fiyat teklifinde en büyük maliyet kalemi baskı süresidir ve çoğu fiyat teklifi aracı bu rakamı yanlış hesaplar. Tipik bir çevrimiçi hesaplayıcı, parça hacmini alır, saatte santimetre küp cinsinden "baskı hızı"na böler ve makine hızıyla çarpar. Sonuç hassas görünür, ancak genellikle her iki yönde de oldukça hatalıdır.
Bu makale, bu kısayolun neden başarısız olduğunu, bir dilimleme yazılımının baskı süresini nasıl hesapladığını ve bunun fiyat teklifiniz için ne anlama geldiğini açıklamaktadır.
Hacim ÷ hız neden işe yaramaz?
Aynı hacme sahip iki FDM parçayı ele alalım: katı bir küp ve çıkıntılı ve kabartmalı ince duvarlı bir muhafaza. Hacim hesaplayıcısı bunlara aynı süreyi verir. Gerçekte muhafaza çok daha uzun sürer, çünkü malzemesi birçok kısa duvar, köşe ve yazıcının ayarlanan hızına ulaşamadığı küçük özelliklere yayılmıştır ve aralarında daha fazla hareket gerektirir.
Tersine de olur. Seyrek dolgu ile basılan büyük, çoğunlukla boş bir parça, dış hacminin önerdiğinden daha hızlı basılabilir. Reçine ve toz işlemlerinde hacim, zaman açısından neredeyse önemsizdir: bir MSLA yazıcı tüm bir katmanı aynı anda pozlar, bu nedenle uzun ve ince bir parça, üç kat daha fazla hacme sahip kısa ve geniş bir parçadan daha uzun sürebilir.
Hacim formülü, baskı süresini oluşturan her şeyi göz ardı eder:
Nozul veya lazerin izlediği her yolun uzunluğu,
Her yol türünün hız sınırı (dış duvarlar iç dolgudan daha yavaş yazdırılır),
Her köşedeki hızlanma ve yavaşlama,
Adalar arasındaki hareketler ve geri çekilmeler,
Destekler, kenarlar ve modelin parçası olmayan diğer malzemeler,
Yeniden kaplama, soyma veya soğutma duraklamaları gibi katman başına olaylar.
Bir dilimleme yazılımı FDM baskı süresini nasıl tahmin eder?
OrcaSlicer veya PrusaSlicer gibi bir dilimleme yazılımı, modeli katmanlara ayırır ve gerçek takım yollarını planlar: dış ve iç duvarlar, üst ve alt kaplamalar, seçilen desende iç dolgu, destekler ve köprüler. Her yolun bir özellik türü vardır ve her özellik türünün de kendine özgü bir hızı vardır: dış duvarlar yüzey kalitesi nedeniyle yavaşlar, dolgu hızlıdır, köprüler ve çıkıntılar ise daha da yavaşlar.
Planlayıcı daha sonra hareketi simüle eder. Yazıcı aniden tam hıza çıkamaz; yazıcı profilinde belirlenen sınırlar dahilinde hızlanır ve yavaşlar; bu nedenle kısa segmentlerde nominal hıza hiçbir zaman ulaşamaz. Köşeler, yazıcının yavaşlamasını gerektirir. Küçük katmanlar, plastiğin soğumasına zaman tanımak amacıyla "minimum katman süresi" kuralı uygulanarak uzatılabilir. Baskı adaları arasında boş hareketler (travel moves), geri çekmeler (retractions) ve Z ekseni sıçramaları (z-hops) eklenir. Tüm bu hareketlerin toplamı, baskı süresini oluşturur.
İşte bu yüzden, aynı "hız" ayarlarında bile olsa, aynı parça farklı yazıcılarda farklı sürelerde basılır: Daha yüksek ivmelenme kapasitesine sahip bir makine, kısa segmentleri daha hızlı tamamlar. Katman yüksekliğini, duvar sayısını veya dolgu (infill) desenini değiştirmenin, basit bir hacim formülüyle hesaplanamayacak şekilde baskı süresini etkilemesinin nedeni de budur.
Diğer teknolojiler, farklı zamanlama mantıkları
SLA
Maskeli SLA yazıcılarda tüm katman tek bir pozlamayla sertleştirilir; dolayısıyla toplam süre, büyük ölçüde katman sayısı ile her bir katman için gereken sürenin (pozlama süresi artı katmanı hazne filminden ayıran soyma veya eğme hareketi için geçen süre) çarpımına eşittir. Katman sayısı, destek yapıları ve alt taban dahil olmak üzere, baskı tablasındaki en yüksek parçanın yüksekliğine göre belirlenir. Bu nedenle, parçanın boyutundan ziyade yönlendirilme biçimi, baskı süresini çok daha fazla etkiler.
SLS
SLS teknolojisinde her katman için tozun yeniden serilmesi (recoating) gerekir. Ardından, o katmandaki tüm parça kesitlerinin alanına ve bu kesitler arasındaki geçişlere bağlı olarak değişen bir lazer tarama süreci gerçekleşir. Baskı öncesinde ve sonrasında, tüm üretim sürecini kapsayan ısıtma ve soğutma aşamaları bulunur. Dolayısıyla bir parçanın baskı süresi, aslında o parçanın toplam üretim içindeki payıdır ve bu da parçaların baskı tablasına nasıl yerleştirildiğine (iç içe dizilimine) bağlıdır.
MJF ve SLM
HP Multi Jet Fusion (MJF) teknolojisinde, baskı tablasında ne olduğuna bakılmaksızın her katman aynı sürede tamamlanır; bu nedenle toplam baskı süresi yalnızca yüksekliğe bağlıdır. Metal lazer toz yatağı füzyon (SLM/LPBF) süreçlerinde ise üreticiler; katman kalınlığı, tarama hızı, tarama aralığı (hatch distance) ve lazer sayısı gibi parametrelere dayalı teorik bir üretim hızı verirler; buna bir de toz serme (recoating) süresi eklenir. 3D baskı süreçlerinde maliyeti nelerin belirlediğini ele aldığımız makalemizde, bu modelleri ayrıntılı olarak inceliyoruz.
Bu, fiyat teklifleriniz için ne anlama geliyor?
Süreyi makineye bağlayın. Hızlar, ivme ve katman ayarları yazıcı profiline aittir. Her makine için tek bir ortalama hız üzerinden fiyat teklifi vermek, gerçek farklılıkları gizler.
Yazdıracağınız ayarları fiyatlandırın. Müşteri 0,12 mm katman ve 4 duvar seçerse, süre varsayılan ayarlardan değil, bu ayarlardan gelmelidir.
Destekleri hesaba katın. Destekler hem malzeme hem de süre ekler ve yönlendirme ne kadar ekleyeceğini belirler. Bunları göz ardı eden bir fiyat teklifi, çıkıntılı parçalar için sistematik olarak düşük olacaktır.
Toz baskı işlemlerinde üretim başına fiyat. Isıtma ve soğutma süresi üretime aittir ve içindeki parçalar arasında paylaşılmalıdır.
Beklenmedik durumlar için bir pay bırakın. İyi bir tahmin bile başarısız baskıları, makine hazırlığını veya son işlemeyi içermez. Bunları ayrı olarak fiyatlandırın, süreyi şişirmeyin.
Quote3D zamanı nasıl tahmin eder?
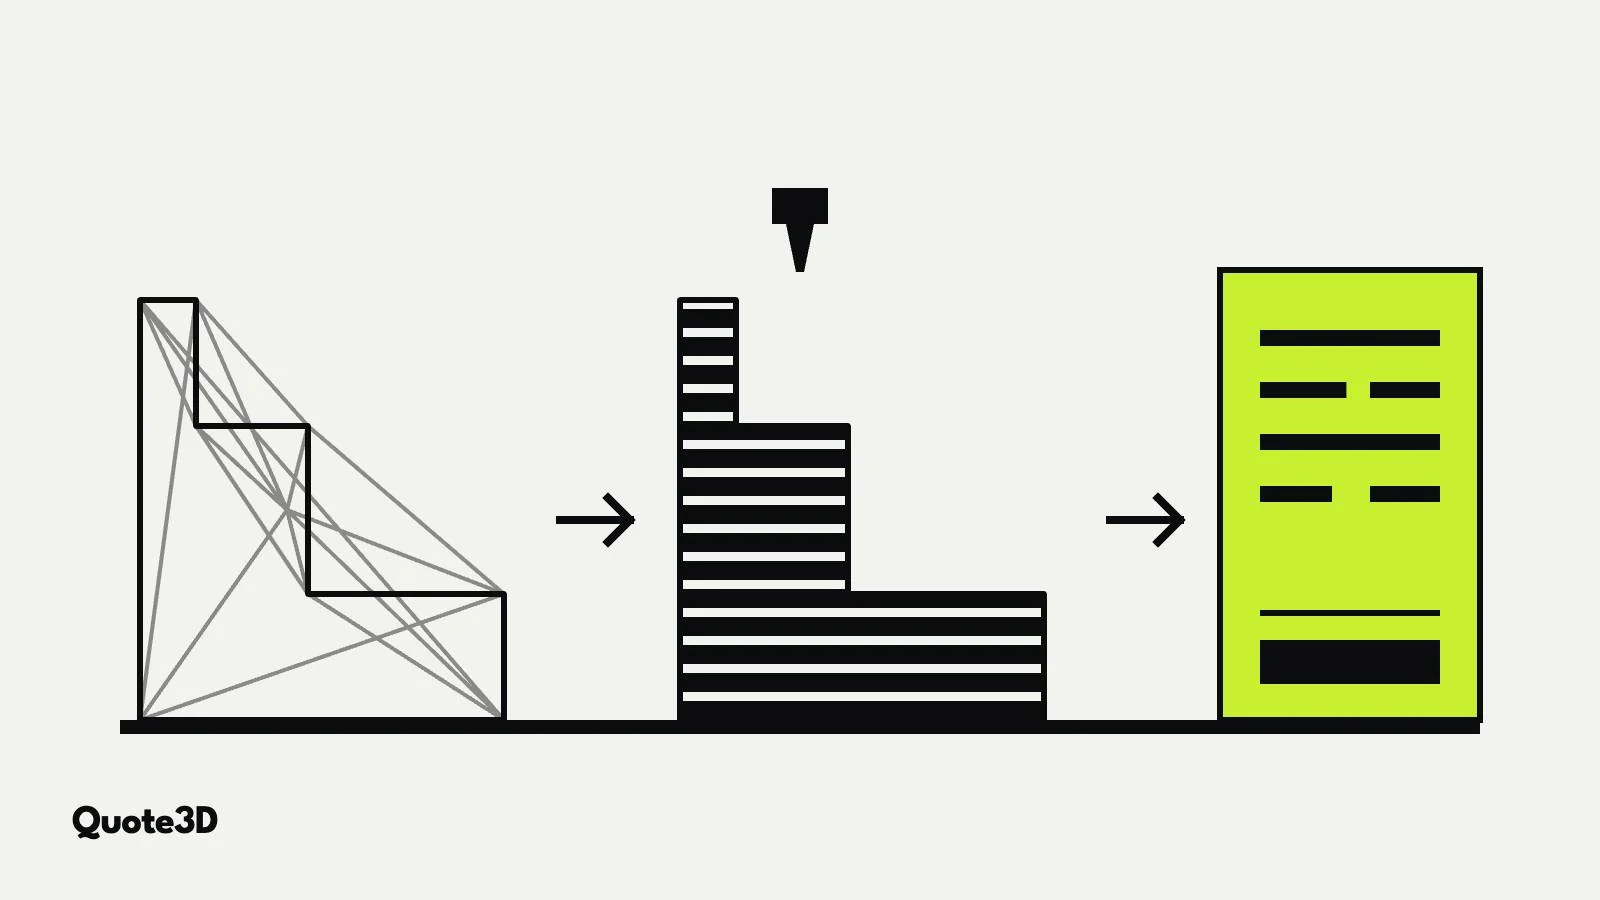
Quote3D, hacim bazlı bir formül kullanmaz. FDM teknolojisi için modelinizi dilimleyerek duvarları, dolgu yapısını (18 farklı desen seçeneğiyle), destekleri ve taban katmanını (brim) planlar; ardından yazıcı profilinizdeki hız ve sınır değerlerini temel alarak, ivmelenmeyi de hesaba katan bir hareket modeliyle baskı süresini hesaplar. Bu hesaplama motoru, OrcaSlicer ile kıyaslanarak doğrulanmıştır. SLA teknolojisi için destek noktalarını, destek ağaçlarını ve taban plakasını oluşturur; her bir katmanın ayrılma sürecini modeller. SLS teknolojisi için gerçek tarama vektörlerinden yola çıkarak katman başına lazer tarama ve toz serme sürelerini hesaplar, ayrıca parçaları 3D ortamında yerleştirir (nesting). SLM ve MJF teknolojilerinde ise üreticilerin yayınladığı üretim hızı verilerini kullanır.
Baskı süresi doğrudan gerçek geometriden ve sizin belirlediğiniz ayarlardan türetildiği için, müşteri katman yüksekliğini, dolgu oranını veya miktarı değiştirdiğinde, tıpkı gerçek baskı sürecinde olacağı gibi, fiyat teklifi de buna göre güncellenir. Ana sayfadaki demoda kendi dosyalarınızdan birini kullanarak sistemi deneyebilir veya aynı motoru kendi yazılımınıza entegre etmek için API kılavuzunu inceleyebilirsiniz.
Sıkça Sorulan Sorular
Dilimleme yazılımım neden yazıcıdan farklı bir süre gösteriyor?
Dilimleme yazılımının tahmini, makine profili kadar iyidir. Profildeki ivme sınırları, hızlar veya yazılım davranışı gerçek yazıcıdan farklıysa, tahmin sapma gösterir. Profili birkaç tamamlanmış baskıya göre kalibre edin.
Dolgu deseni gerçekten baskı süresini değiştirir mi?
Evet. Aynı yoğunlukta bazı desenler diğerlerinden daha uzun yollar veya daha fazla yön değişikliği üretir, bu nedenle daha uzun sürer ve biraz farklı miktarda malzeme kullanır.
Yüksek bir reçine parçanın büyük, düz bir parçadan daha uzun sürmesinin nedeni nedir?
Çünkü reçine yazıcılar her katmanda sabit bir süre harcar. Yükseklik, katman sayısını belirler; maskeli bir yazıcıda her katmandaki parçanın alanı neredeyse hiç önemli değildir.
Dilimleme yapmadan fiyat teklifi verebilir miyim?
Verebilirsiniz; ancak basit bir bloktan uzak, karmaşık geometrili parçalarda —ki müşterilerin fiyat sorduğu parçalar tam da bunlardır— hata payı artar. Dilimleme yöntemine dayalı fiyat teklifleri, hem karmaşık parçalarda zarar etmenizi hem de basit parçalar için gereğinden yüksek fiyat vermenizi önler.